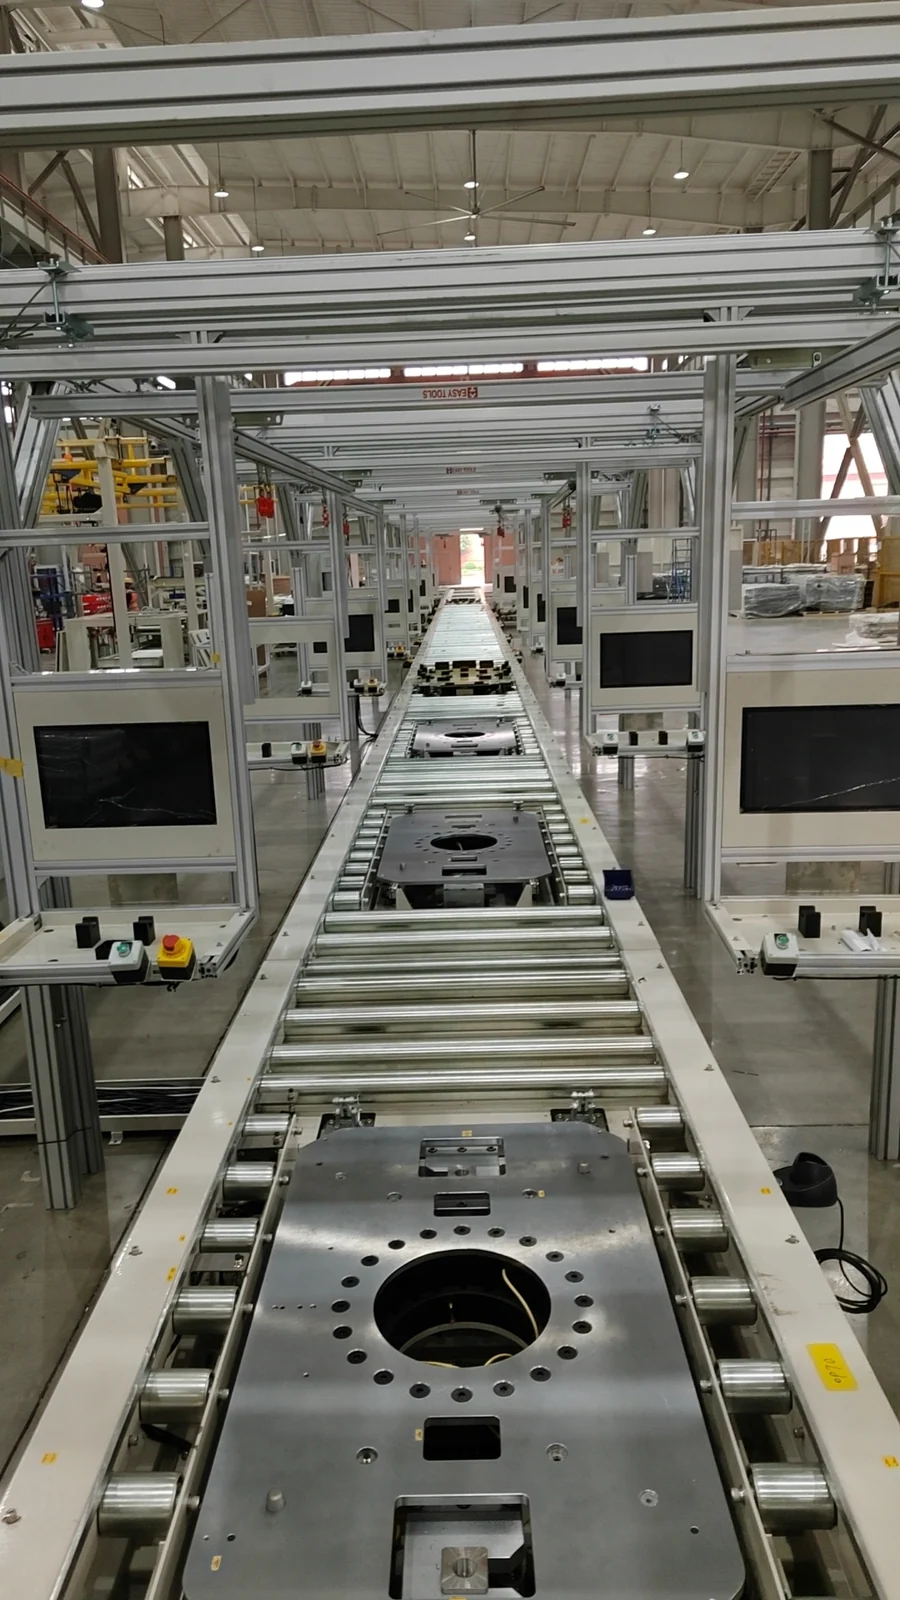
自动 / 半自动装配工位
根据装配工艺,将人工操作、专用机构、传感器、工装夹具和控制系统组合到工位中。工位可支持辅助装配、自动动作、防错、过程确认与结果反馈。
- 辅助装配
- 工装夹具
- 过程确认
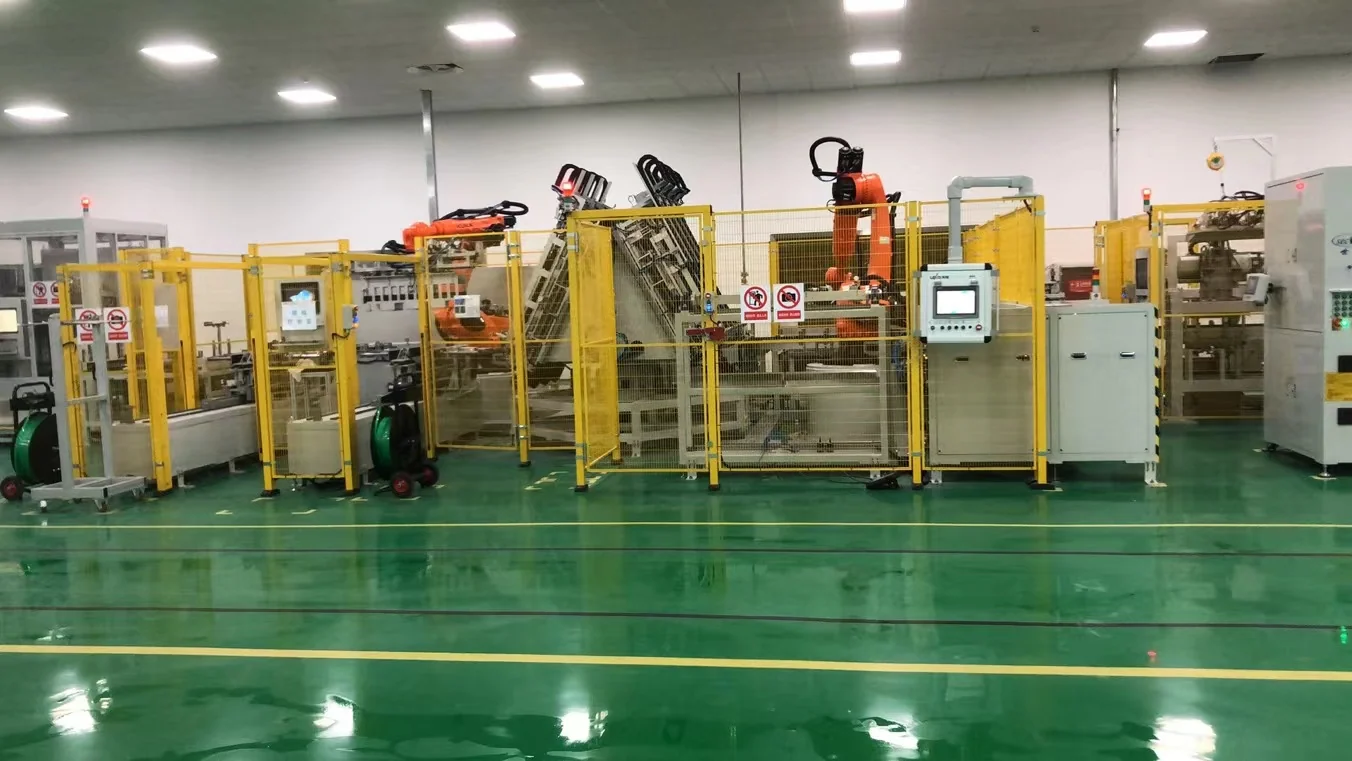
面向实际装配流程
围绕产品装配流程、生产节拍和工艺要求,将装配工位、专用机构和自动化工艺集成为稳定的生产流程。
根据装配工艺,将人工操作、专用机构、传感器、工装夹具和控制系统组合到工位中。工位可支持辅助装配、自动动作、防错、过程确认与结果反馈。
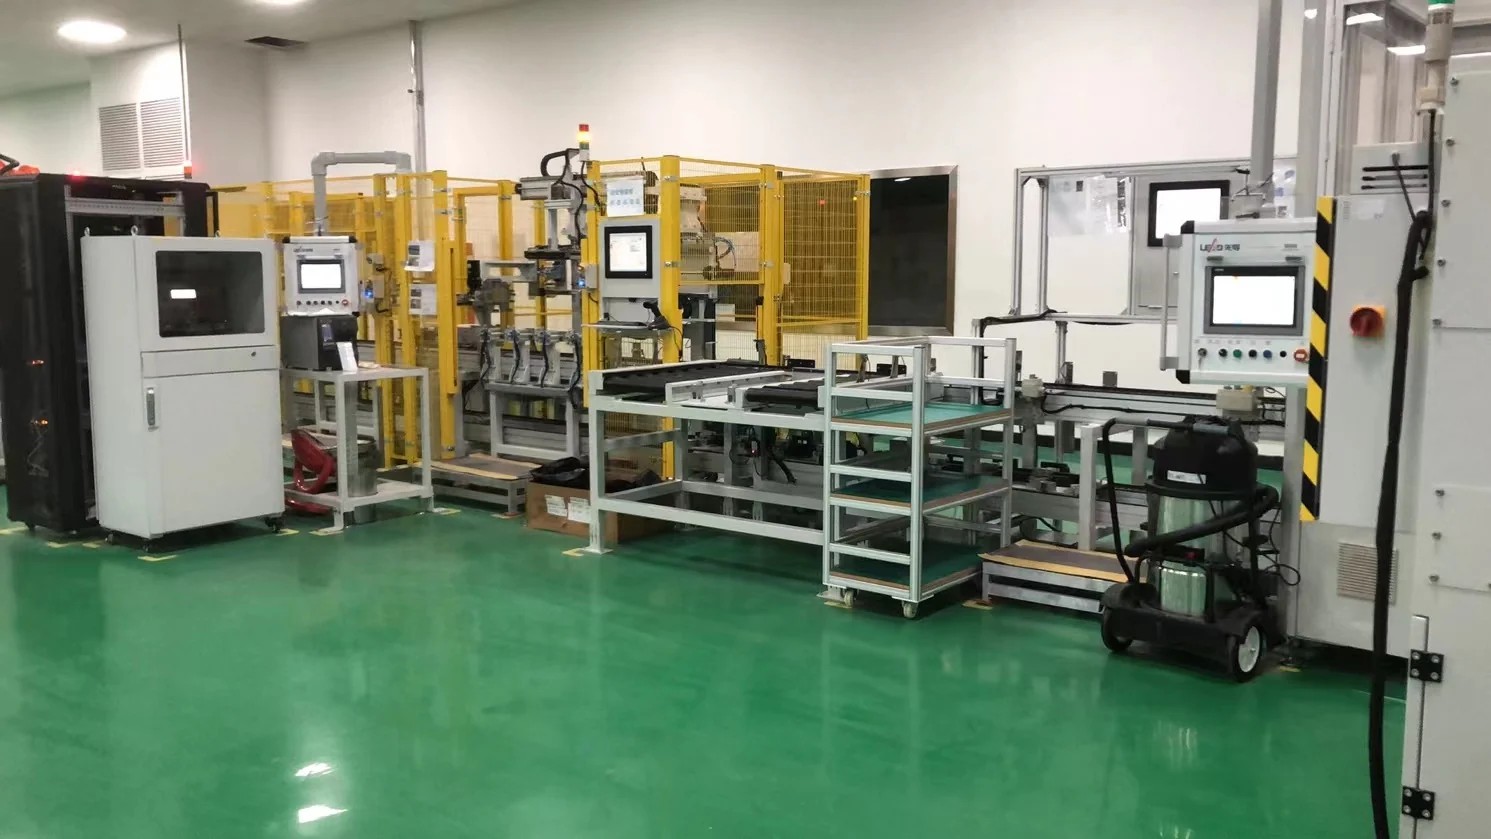
根据装配顺序、生产节拍和设备接口组织多个工位,协调工件在工位之间的流转与操作逻辑。
将装配工位、输送、机器人、检测与测试连接成完整生产流程。重点协调设备接口、节拍关系和控制逻辑,而不是将设备作为独立单机考虑。
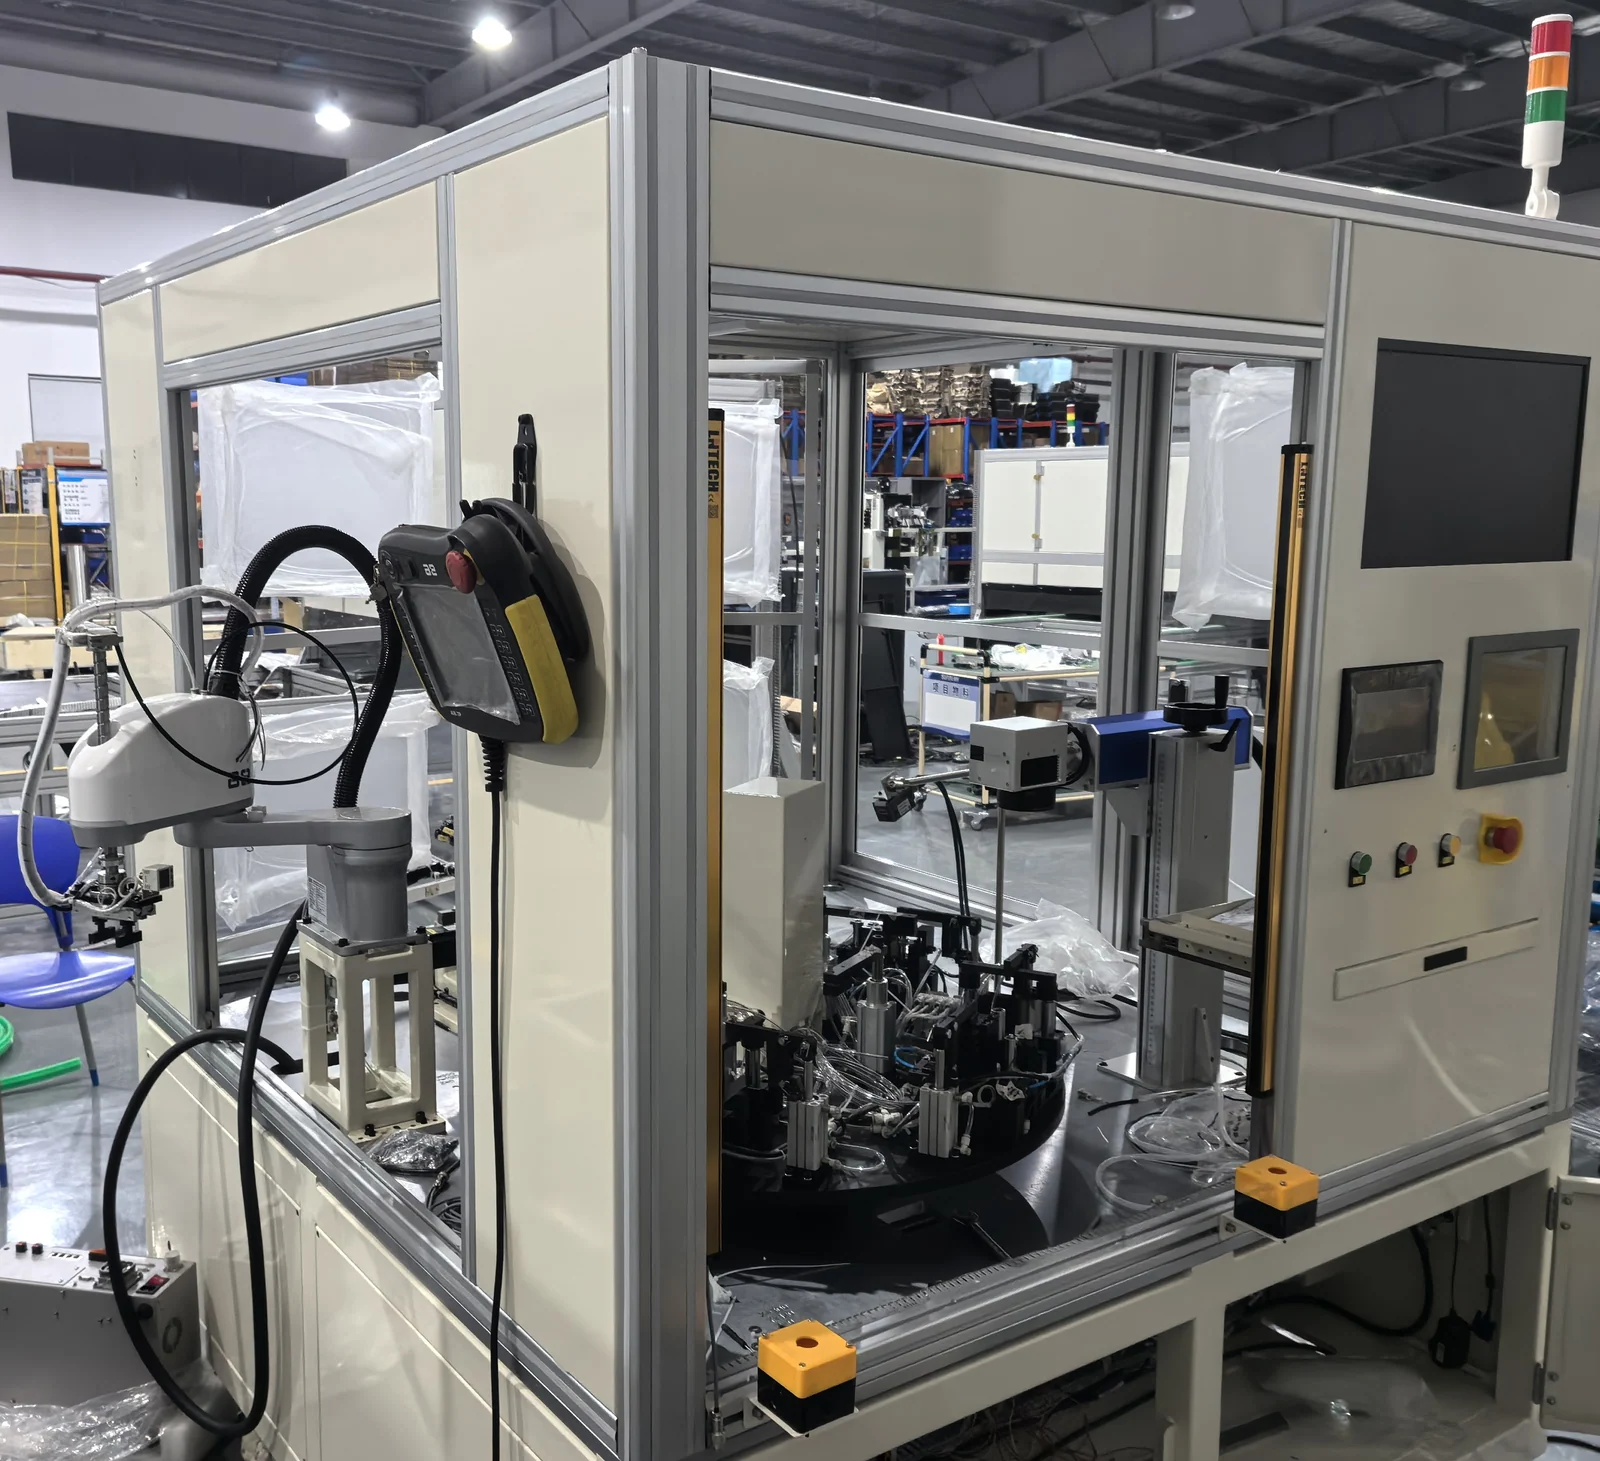
保留适合人工参与的工序,通过定位、防错、放行逻辑与互锁连接人工和自动工位。全自动化并不是唯一目标。
根据实际应用要求确定压装动作、位置和过程控制,并将工装夹具、传感器与控制系统集成到工艺中。
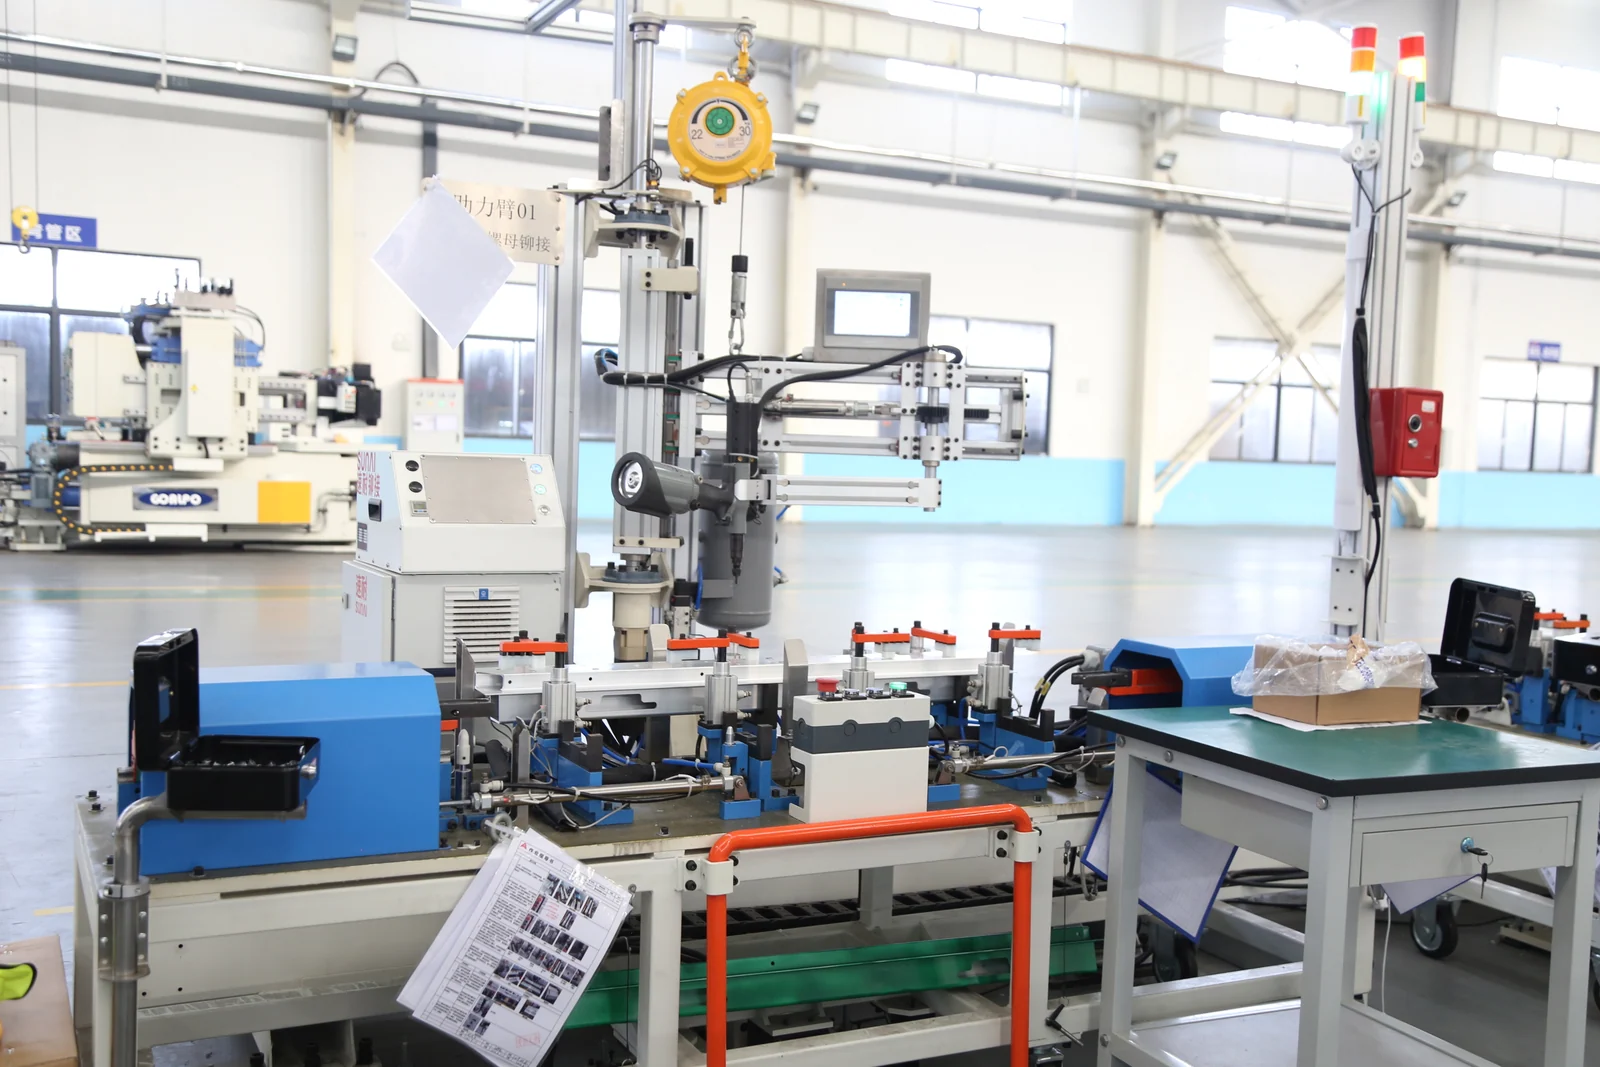
通过铆接工艺连接零部件,根据产品结构与连接要求确定定位、夹紧和工艺机构。
根据装配要求,协调紧固件供给、定位、拧紧与过程确认。
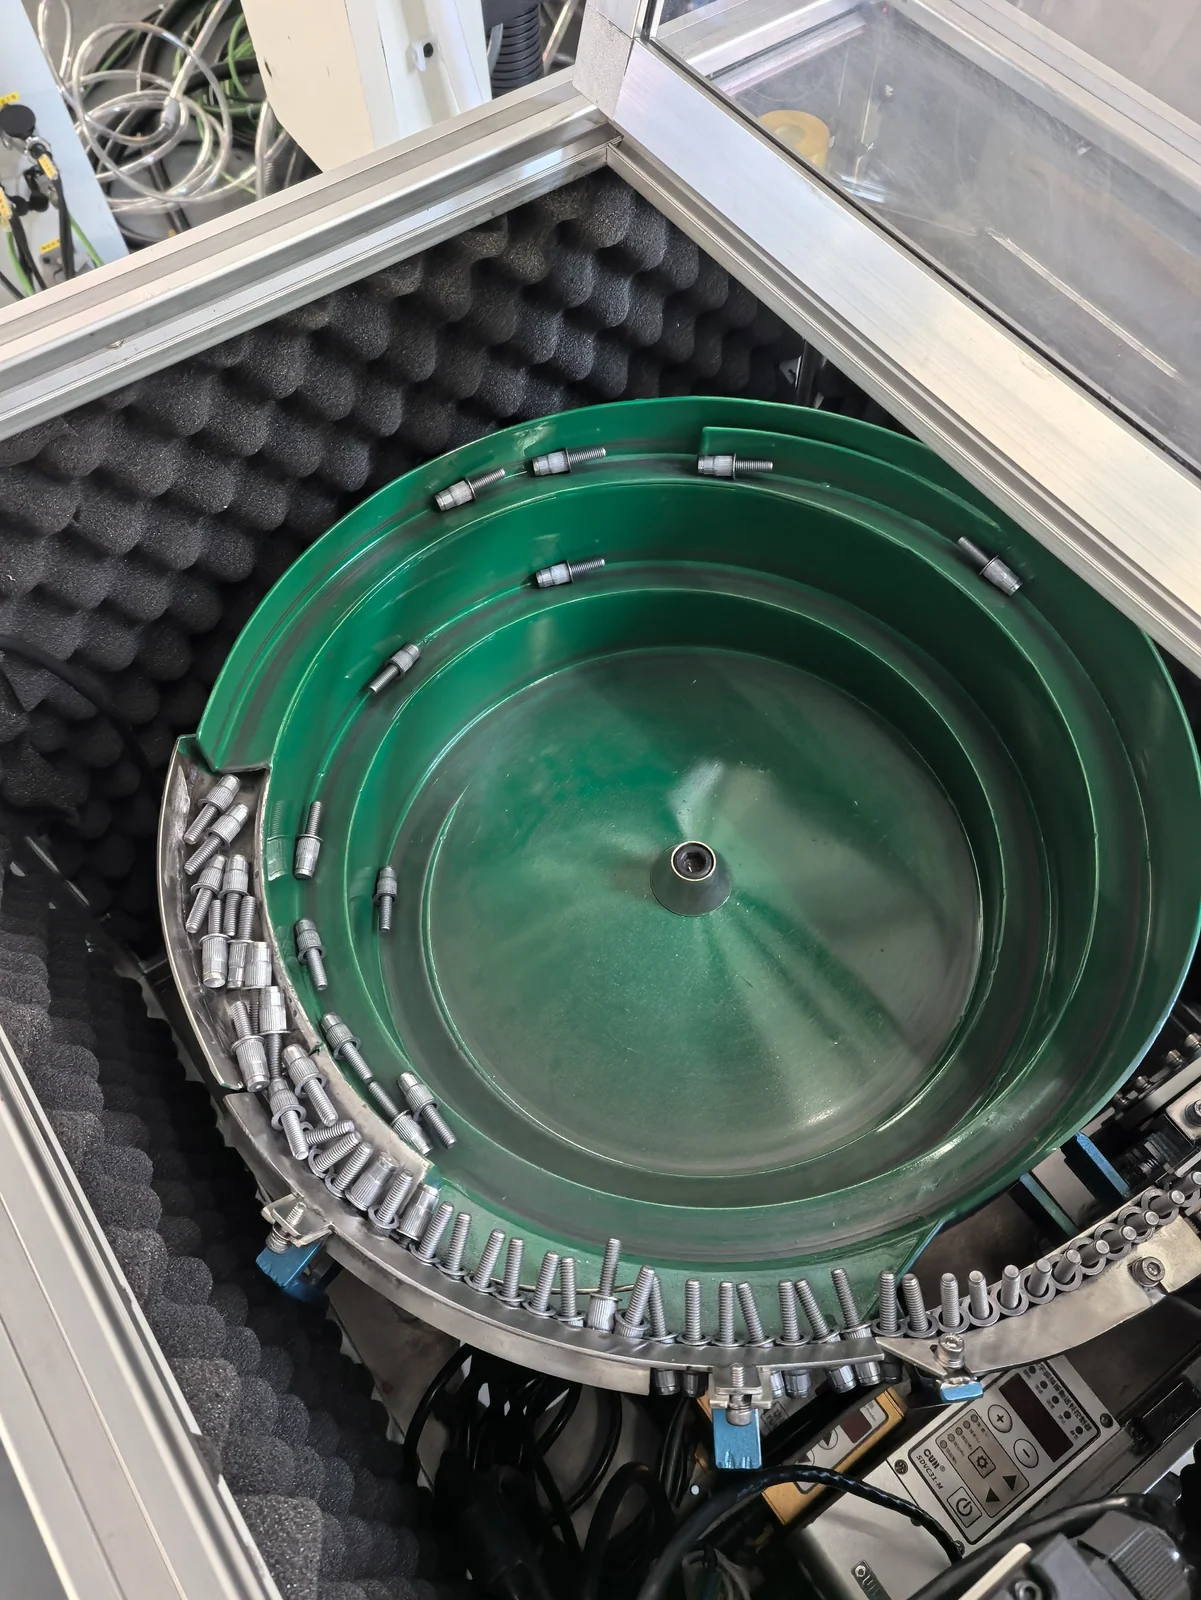
根据物料形态与生产节拍向装配工位供料,可结合人工或自动供料、方向整理与机器人取料。
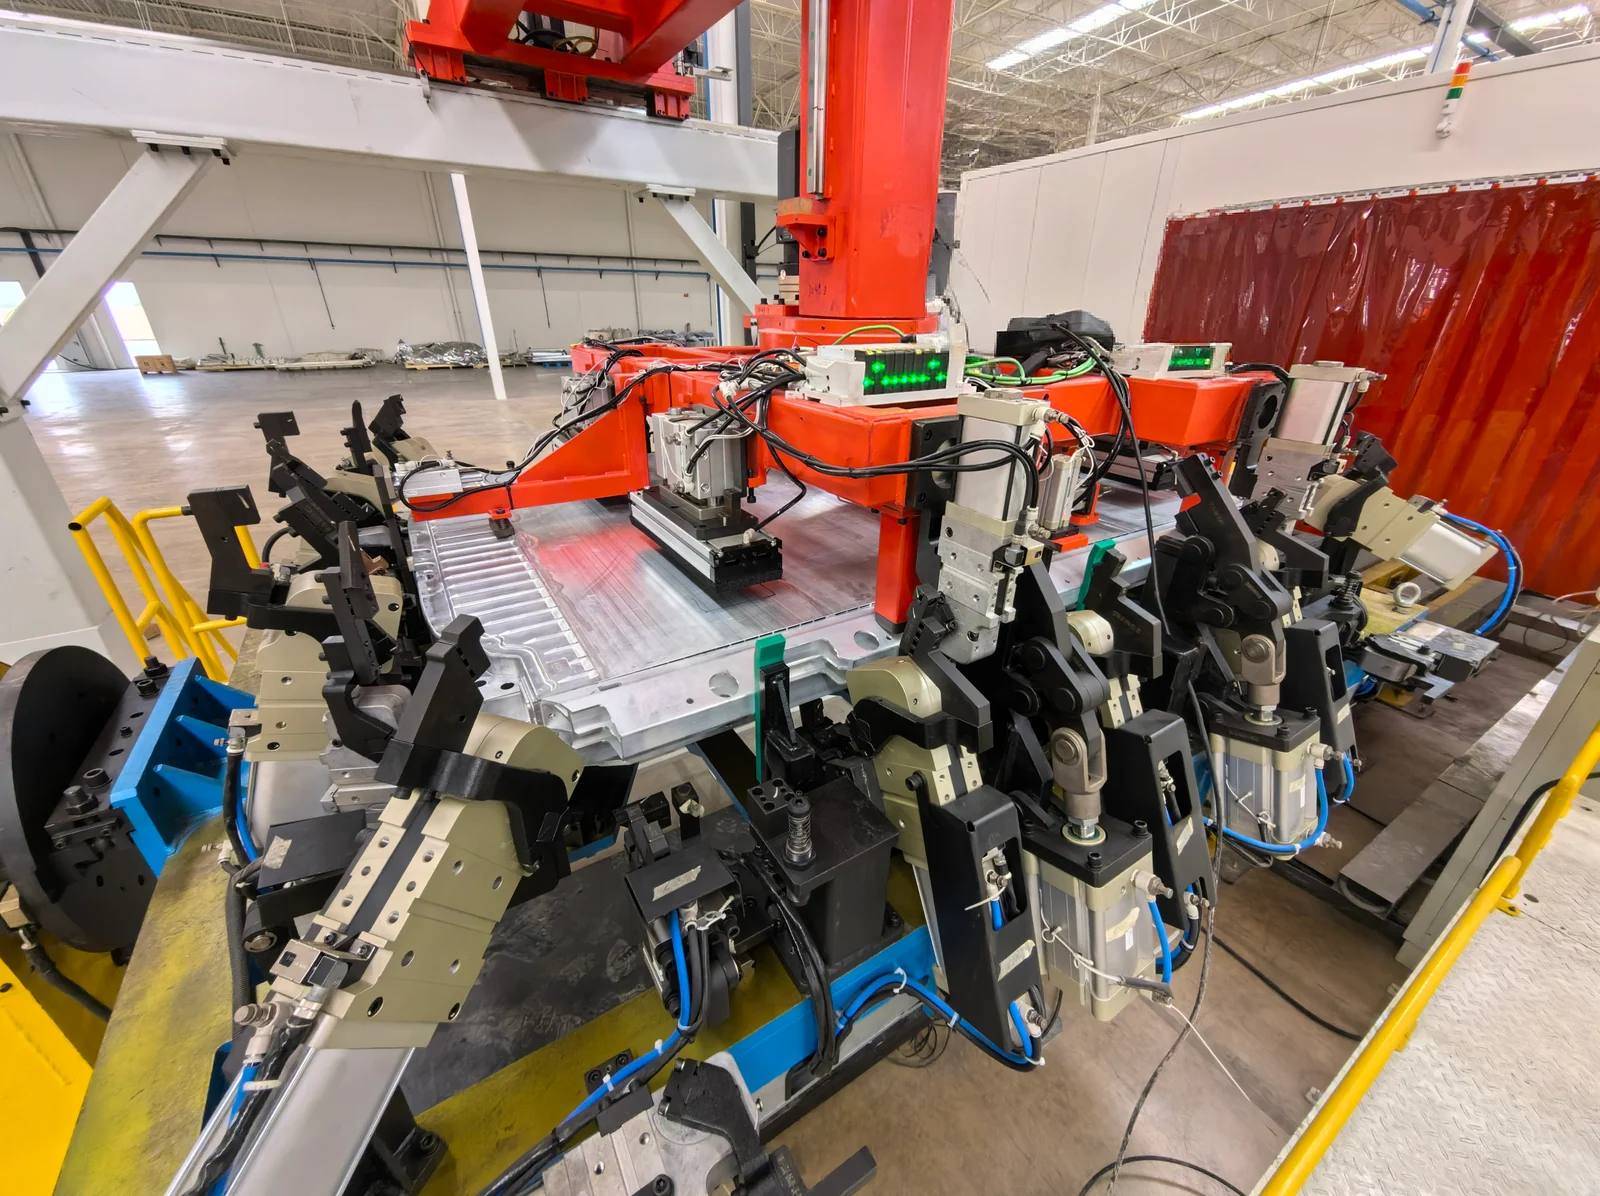
建立稳定、可重复的工艺位置,并在装配、压装、铆接或机器人作业过程中保持产品或零件的位置。
组织整体装配流程
完成各工位中的具体工艺动作
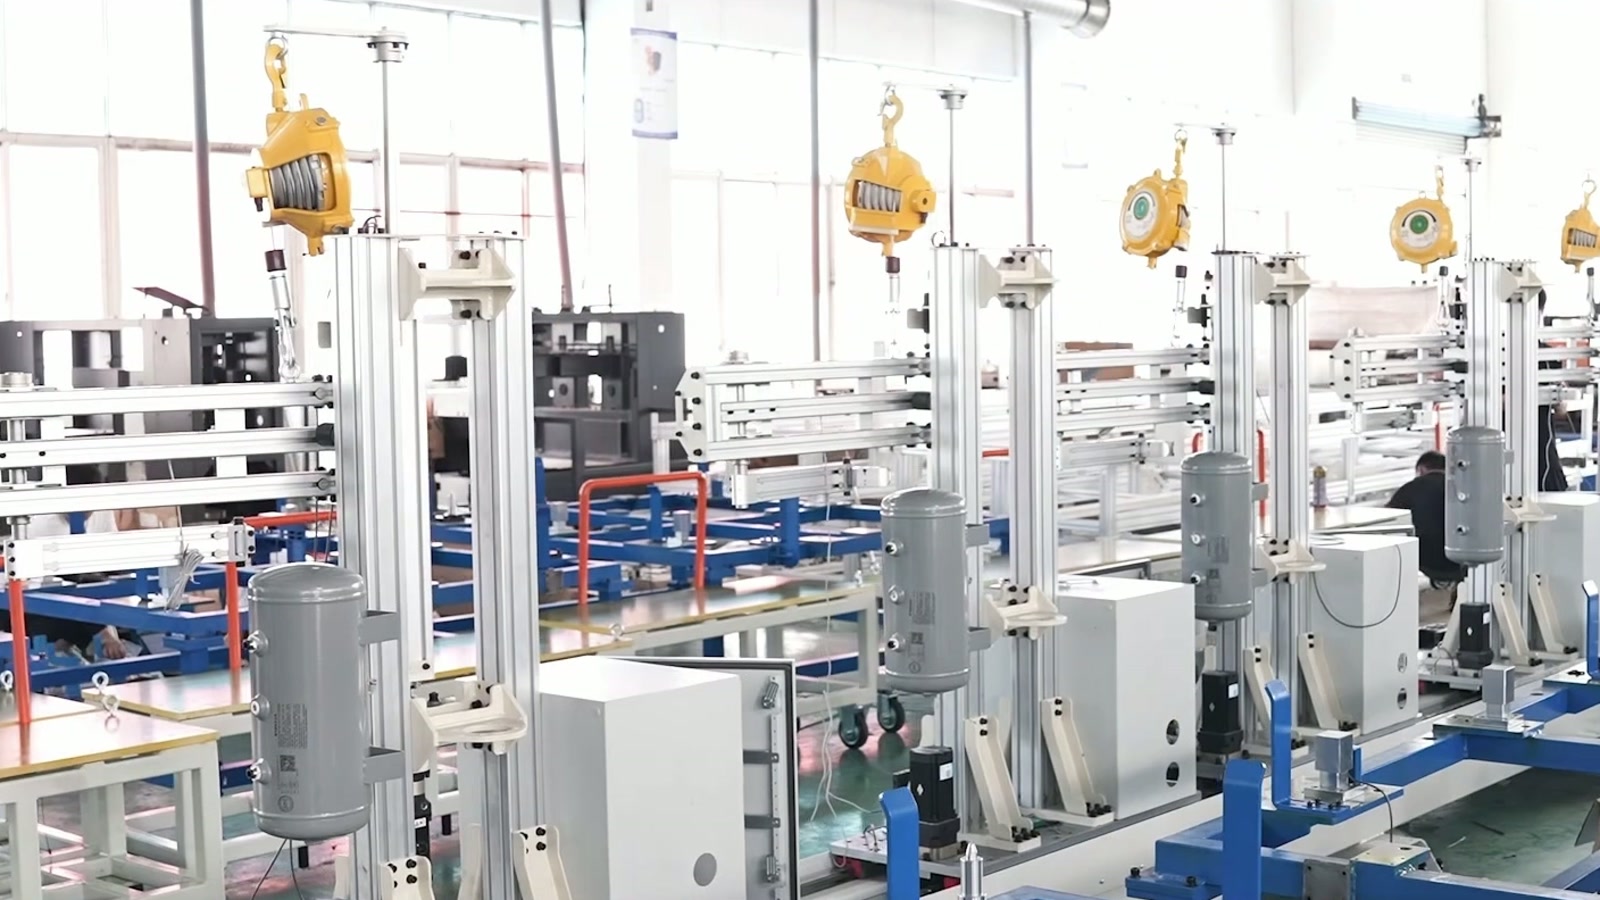
设备和工位配置由实际产品与工艺决定,而不是采用固定的标准设备组合。
提供产品、工艺流程、节拍和现有布局,我们可以从已有信息开始讨论。